 Язык

Замена крыльчатки водяного насоса с алюминия на PEEK, армированную углеродным волокном, позволила снизить вес устройства на 62 процента и продлить срок службы до 20 000 часов, однако идентичное соединение вышло из строя в течение нескольких недель, когда едкая промывная химия воздействовала на полимерную матрицу. Этот контраст отражает реальное состояние высокопроизводительных материалов в 2026 году: потолок производительности продолжает расти, но каждый выигрыш требует компромисса, который дизайнер должен понять, прежде чем утверждать спецификацию.
Высокопроизводительные материалы представляют собой полимерные системы и композиты, которые сохраняют структурную целостность при постоянной температуре эксплуатации выше 150°С, устойчивы к агрессивным химическим веществам и сохраняют механические свойства при длительной нагрузке. Они находятся на один уровень выше обычных инженерных пластиков в иерархии, определяемой долгосрочным температурным индексом, сопротивлением ползучести и сертификацией, а не одним показателем прочности на разрыв.
Что на самом деле обеспечивает высокую производительность полимера?
Полимер получает звание высокоэффективного по четырем измеримым критериям: температура непрерывного использования, сохранение прочности на растяжение после термического старения, химическая стойкость в целевой среде и сертифицированная воспламеняемость или электрические характеристики. Большинство коммерческих термопластов никогда не достигают этого уровня.
Стандартный полипропилен рассчитан на постоянную температуру около 100°С; ПОМ имеет температуру около 110°С; ПБТ требует примерно 150°C; армированный стекловолокном ПА66 достигает температуры около 180°С в термостабилизированных марках. Уровень высокоэффективных материалов начинается с ППА при температуре около 190°С, проходит через ППС при 220°С и достигает пика с PEEK при 260°С. Каждый шаг вверх по лестнице повышает термостойкость, стабильность размеров и стоимость базовой смолы, поэтому решение о выборе всегда зависит от температуры и бюджета.
Температура непрерывного использования смолы
PEEK 260°С
ППS 220°C
PPA 190°C
ПА66* 180°C
ПБТ 150°C
ПОМ 110°C
PP 100°C
Значения представляют собой типичные рейтинги долгосрочной службы, используемые поставщиками материалов; PA66* относится к термостабилизированной марке, армированной стекловолокном.
Армирование волокнами повышает потолок производительности
На армирование волокнами, а не на вновь изобретенные базовые полимеры, приходится большая часть реального прогресса в производстве высокопроизводительных пластмасс за последнее десятилетие.
Стекловолокно является экономически эффективной рабочей лошадкой. Армированный стекловолокном компаунд PA66 на 30 процентов обеспечивает модуль упругости при изгибе около 8,5 ГПа и повышает температуру теплового отклонения примерно с 70°C до более 240°C. Углеродное волокно идет дальше: марка, армированная 30 процентами углерода, обычно достигает модуля упругости 20-22 ГПа, снижает плотность примерно на 8 процентов по сравнению со стеклом и увеличивает электропроводность для компонентов, рассеивающих статическое электричество. Более тихие достижения касаются контроля рецептуры: связующие агенты, которые улучшают адгезию волокна к матрице, компаунды с низкой степенью коробления для тонкостенных корпусов и марки с высокой текучестью, которые позволяют армированному углеродом ПЭЭК заполнять сложные формы без ущерба для механических характеристик.
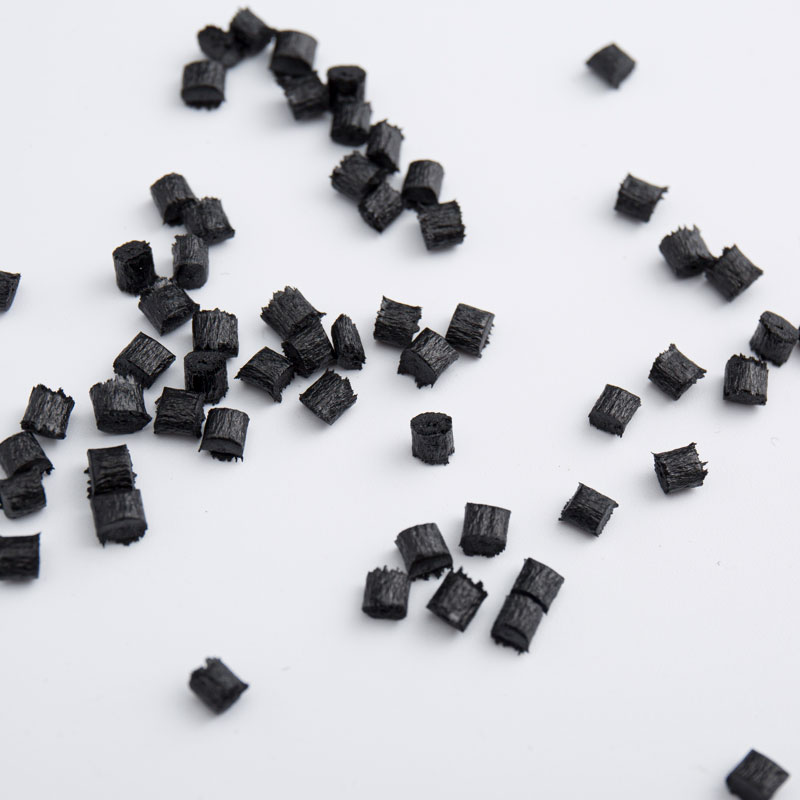 Компаунд PEEK CF30 для применения в условиях высоких нагрузок и высоких температур Этот армированный углеродным волокном PEEK обеспечивает высокую жесткость, стабильность размеров и износостойкость, что делает его отличным выбором для сложных структурных и термических сред, где стандартные полимеры не справляются. Посмотреть продукт →
Направление GF30
- Модуль упругости при изгибе: 8,5 ГПа
- Плотность: 1,46 г/см. 3
- Объемное сопротивление: 10 15 Ом-см
- Относительная стоимость: 1x
- Лучше всего обеспечивает экономичную жесткость и стабильность размеров.
CF30 Направление
- Модуль упругости при изгибе: 21 ГПа
- Плотность: 1,34 г/см. 3
- Объемное сопротивление: 10 2 Ом-см
- Относительная стоимость: 4-6x
- Лучше всего подходит для легкости, проводимости и усталости.
Соединение углеродного волокна меняет характер разрушения, а не только показатель жесткости. После образования трещины в матрице отдельные волокна продолжают перекрывать зазор и нести нагрузку, поэтому детали, армированные CF, часто демонстрируют гораздо более длительный усталостный срок службы при циклическом применении, чем та же смола со стекловолокном.
Функциональные добавки расширяют возможности одной гранулы
Безгалогеновые антипирены, пакеты смазочных материалов PTFE/MoS2 и проводящий уголь позволяют использовать одно семейство базовых полимеров для применений, в которых раньше требовалось пять различных смол, что снижает затраты на квалификацию и упрощает цепочку поставок.
Практический результат проявляется в каждом сегменте. Огнестойкий PA66 UL94 В-0 с низкой плотностью дыма может использоваться в электрических корпусах, а PA66 с PTFE и MoS2 работает как самосмазывающийся механизм, который никогда не находится в масляной ванне. Марки с углеродным наполнением обеспечивают защиту от электростатических разрядов при поверхностном сопротивлении около 10 2 до 10 6 Ом/кв. Термостабилизированная и устойчивая к гидролизу формула защищает детали, подвергающиеся воздействию охлаждающей жидкости и горячего масла. Вот почему почему модифицированные пластиковые гранулы ПА заслуживают пристального внимания при выборе материала.
 PA66 с MoS2 и PTFE для самосмазывающихся изнашиваемых деталей Этот модифицированный нейлон сочетает в себе механическую прочность с внутренней смазкой и подходит для зубчатых передач и движущихся компонентов, которые работают без внешнего масла, что сокращает необходимость технического обслуживания и продлевает срок службы. Посмотреть продукт →
| Модификация | Ключевое целевое значение | Пример базовой смолы | Типичное применение |
| Огнестойкий | UL94 V-0, низкая плотность дыма | PA66 | Рельсовые и электрические шкафы |
| Износ и трение | Динамический COF 0,12-0,2 | ПА66, ПОМ, ППА | Шестерни, втулки, направляющие скольжения |
| Проводящий/антистатический | Поверхностное сопротивление 10 2 -10 6 Ом/кв.м. | PA66-CF30, ПК | ESD-корпуса и лотки |
| Гидролиз/маслостойкость | Сохранение прочности при растяжении более 80% после 1000 ч в горячем масле. | ПА6-GF30 | Крышки двигателя, масляные поддоны |
 Безгалогеновый огнестойкий материал PA66 с низкой плотностью дыма В этой марке PA66 используется фосфорно-азотная огнестойкая система, обеспечивающая высокие рейтинги CTI и раскаленной проволоки, что делает ее более безопасным вариантом для электрических корпусов и высоковольтных компонентов. Посмотреть продукт →
T
UL94 V-0 означает, что тестовая полоска самозатухает в течение 10 секунд после того, как пламя погаснет, без горящих капель, которые воспламеняют хлопковый индикатор. В этом рейтинге ничего не говорится о плотности дыма, поэтому безгалогенные составы с низким дымом рекомендуются для применения на железнодорожном транспорте и в строительстве, даже если стандарт V-0 пройдет проверку.
Устойчивая высокая производительность больше не является обязательной
Вторичное содержимое может поступать в высокоэффективные смеси без ухудшения качества конечного продукта, но производитель компаундов должен контролировать молекулярную массу, уровень примесей и консистенцию от партии к партии гораздо более строго, чем в случае первичного полимера.
Промышленные потоки вторичной переработки, такие как автомобильные литники, литьевые каналы и испытания пресс-форм, являются практическим сырьем для ПЦР и постиндустриальных переработанных соединений. Они поставляются с известной термической историей и меньшим количеством загрязнений, чем потребительские отходы. Переработчики, сертифицированные по Глобальному стандарту вторичной переработки, подтверждают цепочку поставок; CQC и IATF16949 охватывают вопросы соответствия продукции и управления качеством. Компания Zhejiang Lisu Composite Materials Co., Ltd. является одним из примеров производителя компаундов, который имеет все три сертификата и публикует данные о соответствии конкретным материалам. Настоящая проблема заключается не в том, сможет ли переработанный нейлон соответствовать показателям тестовых спецификаций, а в том, сможет ли он достичь их в каждой сумке многотонного заказа.
- Проверка сырья по каждой поступающей партии
- Автоматизированное точное дозирование для поддержания стабильного уровня добавок.
- Онлайн-мониторинг текучести расплава и вязкости во время компаундирования
- Испытания на растяжение, удар и термический индекс на уровне партии перед выпуском
Как выбрать поставщика высокопроизводительных материалов
Когда вы запускаете производство высокоэффективного соединения, данные контроля и проверки процесса поставщика имеют большее значение, чем основные таблицы свойств.
Таблицы свойств описывают одну тестовую партию; Производственные детали зависят от каждой партии. Квалифицированный поставщик может показать входной контроль смолы, записи автоматического дозирования, параметры онлайн-смешивания и результаты механических испытаний на уровне партии. Та же логика применима и к переработанным сортам, где риск изменчивости выше. Сертификация дает вам контрольный журнал, но ничто не заменит небольшое пилотное испытание с использованием инструментов, эквивалентных производственному оборудованию.
- Документируйте полный рабочий цикл, включая пики температуры, воздействие среды, циклическую нагрузку и УФ-излучение, а не только максимальную рабочую температуру.
- Запросите пилотную партию и запустите 100–200 деталей с производственными параметрами для измерения усадки, коробления и времени цикла.
- Проведите аудит средств управления процессом производства компаундов, включая проверку сырья, автоматическое дозирование и онлайн-мониторинг.
- Проверяйте устаревшие свойства в реальной среде, а не полагайтесь на сухие лабораторные данные.
- Просмотрите общую стоимость доставки, включая снижение веса, экономию времени цикла и процент брака.
260°С Максимальная температура непрерывной эксплуатации PEEK
62% Снижение веса по сравнению с алюминиевым рабочим колесом
V-0 Базовый уровень UL94 для электрических деталей
100% Целевой показатель согласованности партии на производственную партию
Часто задаваемые вопросы
Могут ли переработанные высокоэффективные полимеры соответствовать первоначальным характеристикам?
Да, когда поток сырья чистый и компаундатор повторно стабилизирует рецептуру. Промышленные регенерированные соединения ПА и ПБТ обычно сохраняют 85–95 процентов первоначальных механических свойств; разрыв почти закрывается при растяжении и увеличивается при ударе и удлинении. Перед утверждением запросите данные об ударе и удлинении на уровне партии.
Каков практический температурный предел PPS по сравнению с PEEK?
Соединения PPS выдерживают условия непрерывного использования при температуре около 200-220°C с короткими подъемами до 240°C. PEEK работает непрерывно при температуре 260°C, обеспечивает более высокую вязкость разрушения и лучше противостоит пару и едким средам. Во влажной среде разрыв увеличивается, поскольку после термического старения PPS становится более хрупким.
Как мне проверить новое соединение перед производством?
Проведите пилотное испытание формования с использованием производственных параметров, измерьте усадку и коробление после 50 или более выстрелов, проверьте стабильность размеров при рабочей температуре и протестируйте состаренные образцы в реальной жидкой или химической среде. Механических данных сухого испытательного стержня никогда не бывает достаточно.
Являются ли GF30 и CF30 взаимозаменяемыми?
Нет. Марки, армированные стекловолокном, стоят дешевле и устойчивы к абразивному износу; Марки, армированные углеродом, обеспечивают примерно в 2,5 раза более высокий модуль упругости, примерно на одну треть меньшую плотность и электропроводность. Замена одного на другое меняет усадку, требования к осадке, коррозионное поведение и цену детали.